زبان
نقل قول کنید
نقل قول کنید
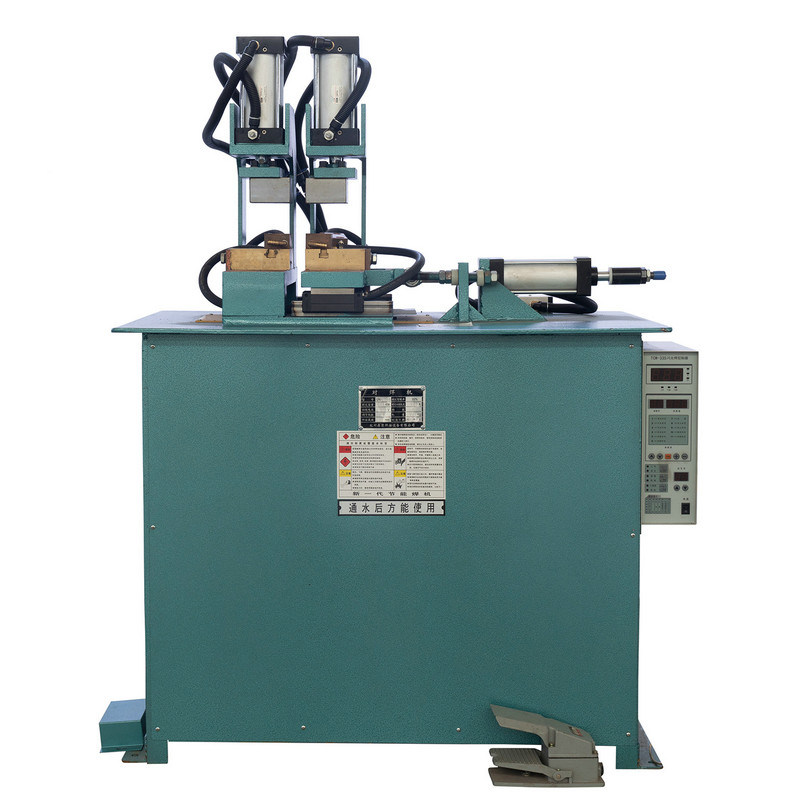
 خانه / تجهیزات / دستگاه جوشکاری نقطه پنوماتیک DTN / دستگاه جوشکاری نقطه پنوماتیک DTN2 / DTN2 -125KW میکرو رایانه کنترل شده جوشکار پنوماتیک کنترل شده
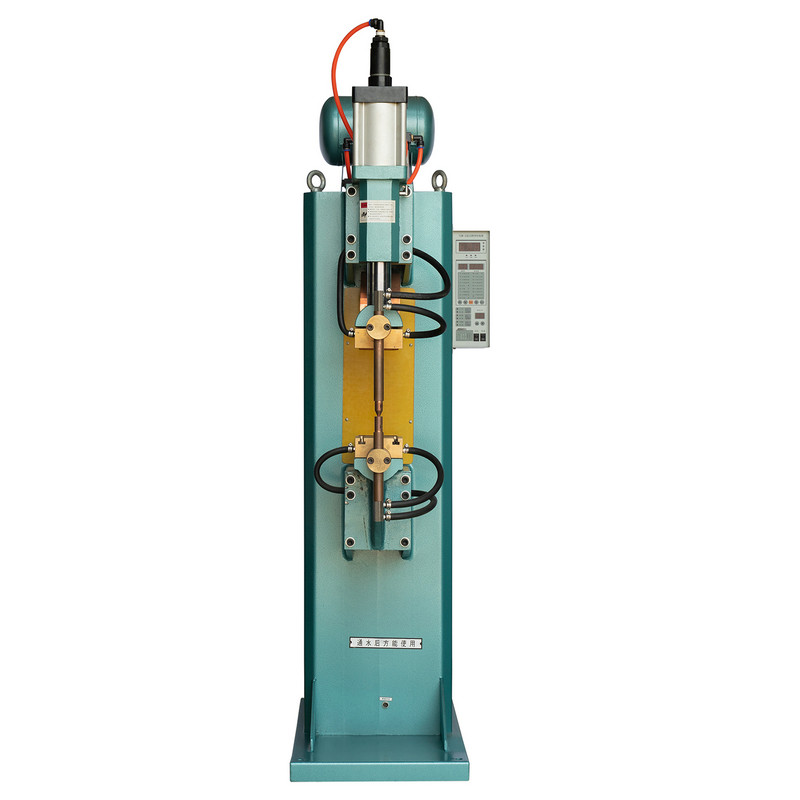


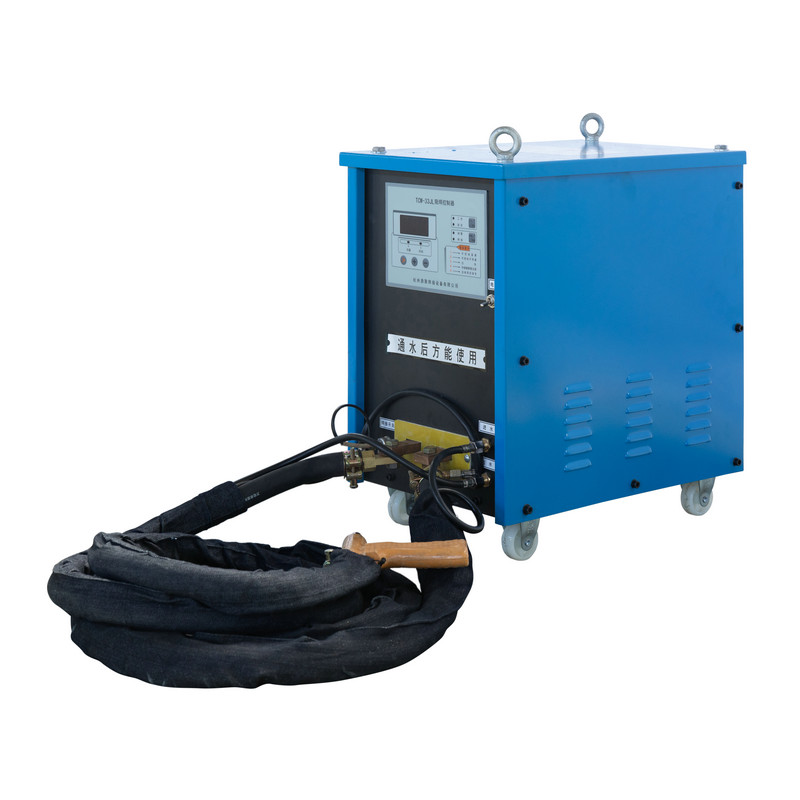
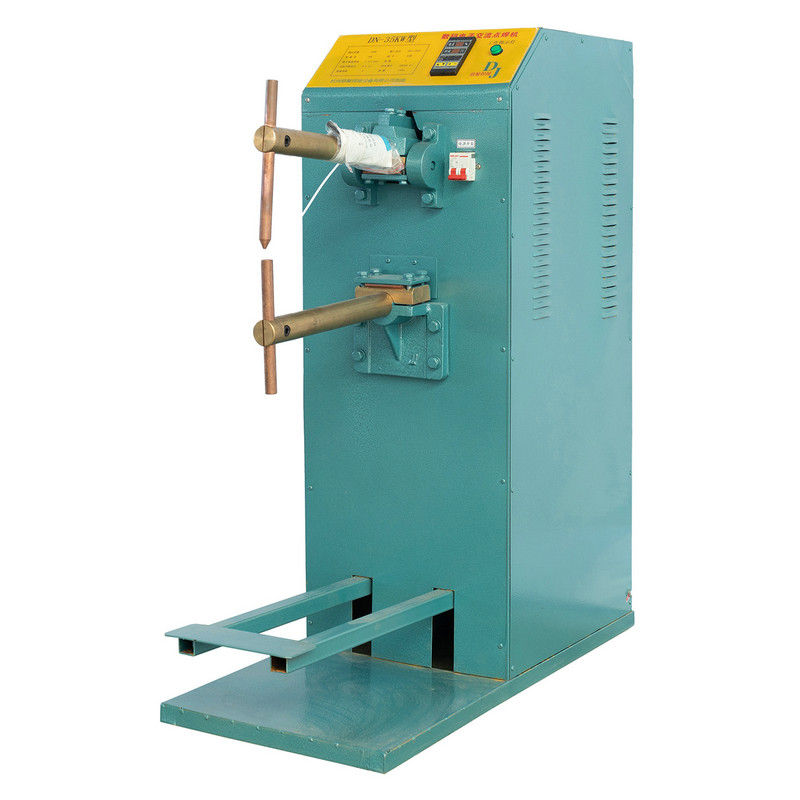
جوشکار نقطه پنوماتیک کنترل شده DTN2 -125KW کنترل شده دارای یک طراحی دوستانه کاربر است که شامل کنترل میکرو رایانه و یک صفحه نمایش LCD برای تجسم دقیق و بصری پارامتر است. در حین عملیات جوشکاری ، ضمن اطمینان از جوش های قوی ، جرقه های حداقل تولید می کند. این دستگاه همه کاره برای جوشکاری طیف وسیعی از مواد ، از جمله صفحات گرم و سرد ، صفحات و سیم های استیل ضدزنگ و همچنین آجیل و سایر قطعه ها ایده آل است.
دستگاه جوشکاری مجهز به ترانسفورماتور همه با کیفیت بالا و ولتاژ گسترده ، انعطاف پذیری چشمگیر را ارائه می دهد. این می تواند به طور خودکار ولتاژ خود را تا 20 ٪ تنظیم کند تا شرایط مختلف را در خود جای دهد. عملیات ساده تحت استفاده عادی است ، با کنترلر میکروپوتر که باعث تنظیم زمان فشار ، جریان جوشکاری ، مدت جوشکاری ، فواصل نگهداری و دوره های استراحت می شود.

مشخصات
|
مدل |
واحد |
dtn2-150kW |
|
|
ولتاژ اصلی |
حرفهای |
380 |
|
|
ظرفیت |
kva |
150 |
|
|
جریان ورودی دارای امتیاز |
بوها |
394 |
|
|
حداکثر جریان مدار کوتاه |
کاخ |
28 |
|
|
مدت زمان بار |
٪ |
20 |
|
|
مرحله تنظیم ولتاژ ثانویه |
حرفهای |
مقررات ولتاژ استحکام |
|
|
ولتاژ بدون بار ثانویه |
مگنی |
0.5-8.20 |
|
|
طول مدت بازوی الکترود |
مگنی |
450 |
|
|
فاصله بین بازوهای الکترود |
مگنی |
300 |
|
|
حداکثر فشار بین الکترودها |
حرف |
8000 |
|
|
سکته مغزی |
مگنی |
80 |
|
|
اندازه الکترود |
بازوی الکترود |
مگنی |
60 |
|
نگهدارنده الکترود |
مگنی |
ф25 |
|
|
سر الکترود |
مگنی |
20 |
|
|
ضخامت جوش |
فولاد کربن کم |
مگنی |
5.5 5.5 |
|
فولاد ضد زنگ |
مگنی |
2.5 2.5 |
|
|
الومینیوم |
مگنی |
0.9 0.9 |
|
|
فشار هوای فشرده |
MPR |
0.6 |
|
|
مصرف هوای فشرده |
M3/H |
22 |
|
|
جریان آب خنک کننده |
l/min |
5 |
|
|
سطح مقطع سیم ورودی |
MM2 $ $ $ |
35 |
|
محصولات پیشنهادی
در تماس باشید


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ادامه مطلب
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
ادامه مطلب
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
ادامه مطلب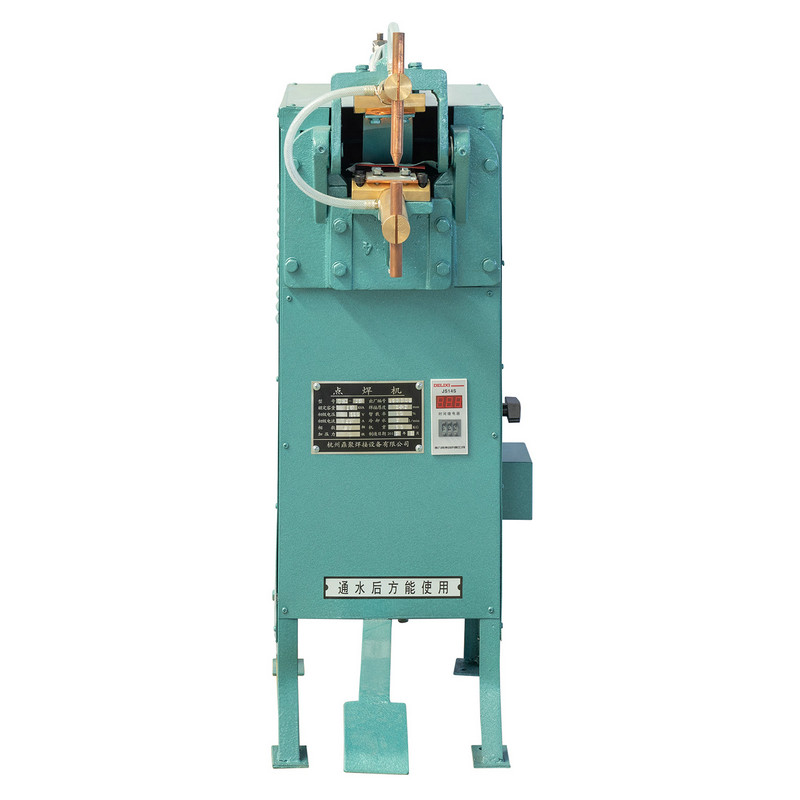
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
ادامه مطلب
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overla...
ادامه مطلب
چرا تعمیر و نگهداری الکترود و کنترل کننده کیفیت جوش را تعیین می کند؟ در جوشکاری نقطه ای مقاومتی، کیفیت هر اتصال به دو جزء بستگی دارد که به طور هماهنگ کار می کنند: الکترودی که جریان و فشار ...
ادامه مطلب
محصول
اطلاعات تماس
+86-152-5712-5882
Fax: +86-563-2269966
شماره 21 جاده گوانگپینگ ، منطقه توسعه اقتصادی گوانگد ، شهر گوانگد ، استان آنهویی
کد QR